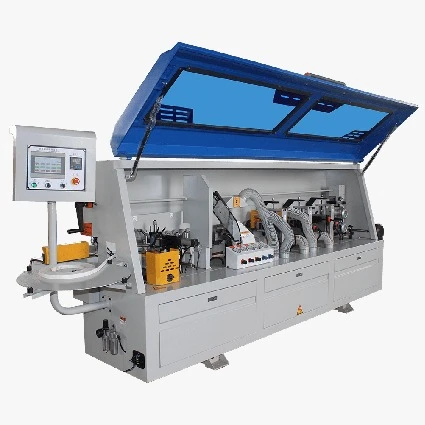
مکمل طور پر خودکار ایج بینڈنگ مشین پر گلو کی مقدار کو کیسے ایڈجسٹ کیا جائے؟
Mar 09, 2026
ایک پیغام چھوڑیں۔
مکمل طور پر خودکار ایج بینڈنگ مشین پر گلو کی مقدار کو کیسے ایڈجسٹ کیا جائے؟
کنارے کی بینڈنگ کے لیے گرم پگھلنے والی چپکنے والی کی کارکردگی درجہ حرارت سے متاثر ہوتی ہے، اس لیے کنارے کی بینڈنگ کے عمل کے دوران درجہ حرارت ایک اہم عنصر ہے۔ گرم پگھلنے والی چپکنے والی کا درجہ حرارت، سبسٹریٹ، کنارے کی بینڈنگ مواد، اور محیطی درجہ حرارت (ورک شاپ جہاں مکمل طور پر خودکار کنارے کی بینڈنگ مشین واقع ہے) سبھی اہم پیرامیٹرز ہیں۔ نیم-آٹومیٹک ایج بینڈنگ مشینوں پر، چونکہ چپکنے والی سبسٹریٹ پر لگائی جاتی ہے، ایک سبسٹریٹ جو بہت ٹھنڈا ہوتا ہے، گرم پگھلنے والی چپکنے والی کو وقت سے پہلے ٹھیک کر دیتا ہے۔ اس کے نتیجے میں چپکنے والی چیز سبسٹریٹ کے ساتھ لگی رہتی ہے لیکن کنارے بینڈنگ مواد سے نہیں۔ سبسٹریٹ کا درجہ حرارت 20 ڈگری سے اوپر رکھنا چاہئے۔ مکمل طور پر خودکار ایج بینڈنگ مشین کا محیطی درجہ حرارت چپکنے والی کیورنگ اسپیڈ کو متاثر کرتا ہے۔ فیکٹریوں کو اکثر سرد موسموں میں ایج بینڈنگ کے مسائل کا سامنا کرنا پڑتا ہے کیونکہ گرم پگھلنے والا چپکنے والا کم درجہ حرارت پر تیزی سے ٹھیک ہو جاتا ہے، جس سے بانڈنگ کا وقت کم ہو جاتا ہے۔ اگر مکمل طور پر خودکار ایج بینڈنگ مشین کی فیڈنگ سپیڈ کو تبدیل نہیں کیا جا سکتا ہے (زیادہ تر معاملات میں)، بورڈ اور ایج بینڈنگ میٹریل کو پہلے سے گرم کرنا ایج بینڈنگ کے معیار کو یقینی بنانے کے لیے ضروری ہے۔
خودکار ایج بینڈنگ مشین گلو ایڈجسٹمنٹ کا طریقہ:
1. گوند کے برتن میں گلو کی سطح کو رم سے 1 سینٹی میٹر نیچے برقرار رکھا جانا چاہیے، لیکن دو مضبوط کرنے والی پسلیوں کے نیچے نہیں۔
2. لگائے گئے گلو کی مقدار کو ایڈجسٹمنٹ ہینڈل کا استعمال کرتے ہوئے ورک پیس کے سائز، چوڑائی اور موٹائی کے مطابق ایڈجسٹ کیا جانا چاہیے۔
3. گلو برتن کی نقل و حرکت کو برتن کے پچھلے حصے میں ایڈجسٹ کرنے والے سکرو کا استعمال کرتے ہوئے ایڈجسٹ کیا جاسکتا ہے۔ سب سے پہلے، لاکنگ نٹ کو ڈھیلا کریں، پھر گلو برتن کو پیچھے کی طرف لے جانے کے لیے ایڈجسٹ کرنے والے اسکرو کو گھڑی کی سمت گھمانے کے لیے فلیٹ سکریو ڈرایور استعمال کریں۔ ایڈجسٹمنٹ کے بعد، لاکنگ نٹ کو سخت کریں۔
4. گلو برتن کی لچک کو گلو برتن کے پچھلے حصے میں لاکنگ اسپرنگ پر نٹ کے ذریعے ایڈجسٹ کیا جا سکتا ہے۔ گھڑی کی سمت موڑنے سے لچک بڑھ جاتی ہے، اور گھڑی کی مخالف سمت میں کمی آتی ہے۔
5. اگر گوند کا برتن بہت آگے ہے، تو ورک پیس اس سے ٹکرا سکتا ہے، جس سے ورک پیس اور سامان دونوں کو نقصان پہنچ سکتا ہے۔ سامنے یا ناقص چپکنے میں کوئی گلو نہیں ہوسکتا ہے۔ اگر گوند کا برتن بہت پیچھے ہے، تو پوری ورک پیس میں ناکافی گوند ہو سکتا ہے، یا بالکل بھی گوند نہیں ہے، جس کے نتیجے میں چپکنے والی اور دوبارہ کام کرنا خراب ہو جاتا ہے۔ ضرورت سے زیادہ لچک سامنے کی طرف خراب چپکنے کا سبب بن سکتی ہے جبکہ پچھلا حصہ نارمل ہوتا ہے، یا ورک پیس پر سامنے والا کنارہ بن سکتا ہے۔ بعض اوقات، مہر بند ورک پیس پر شہد کے چھتے جیسے نقائص ظاہر ہو سکتے ہیں۔
6. ناکافی لچک کے نتیجے میں ورک پیس پر بہت کم گوند، یا بالکل بھی گوند نہیں ہوسکتی ہے۔ گلو ریٹرن ہول کو صاف رکھا جانا چاہیے۔ دوسری صورت میں، ورک پیس کا نچلا حصہ بہت گندا ہو جائے گا، جس سے معیار متاثر ہو گا۔ گلو کنویئر بیلٹ اور محدود سوئچ پر بھی قائم رہے گا، جس سے خرابی پیدا ہوگی اور ورک پیس اور آلات کو نقصان پہنچے گا۔
7. گلو برتن کا ایک گندا بیرونی حصہ ظاہری شکل کو متاثر کرے گا۔ اگر گوند کے برتن کا اوپری حصہ بہت گندا ہے، اور طویل درجہ حرارت کی وجہ سے گرائم بنتا ہے، تو سگ ماہی کے دوران برتن ٹھیک سے نہیں لوٹ سکتا، جس سے سگ ماہی کا معیار متاثر ہوتا ہے۔